Xəbərlər

Hansı emal prosesləri Kəmər Kasnaklarının yivlərinin dəqiqliyini və ardıcıllığını təmin edir?

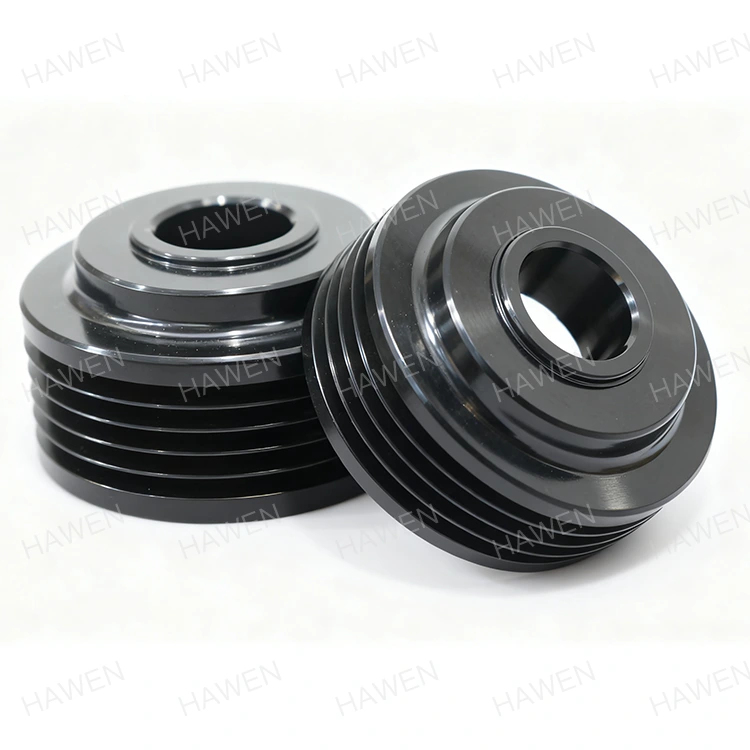
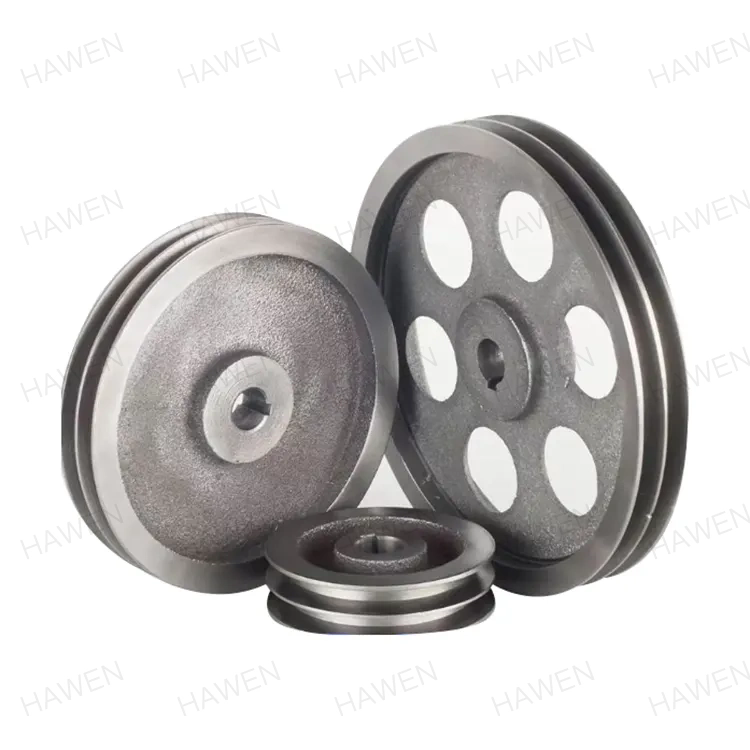
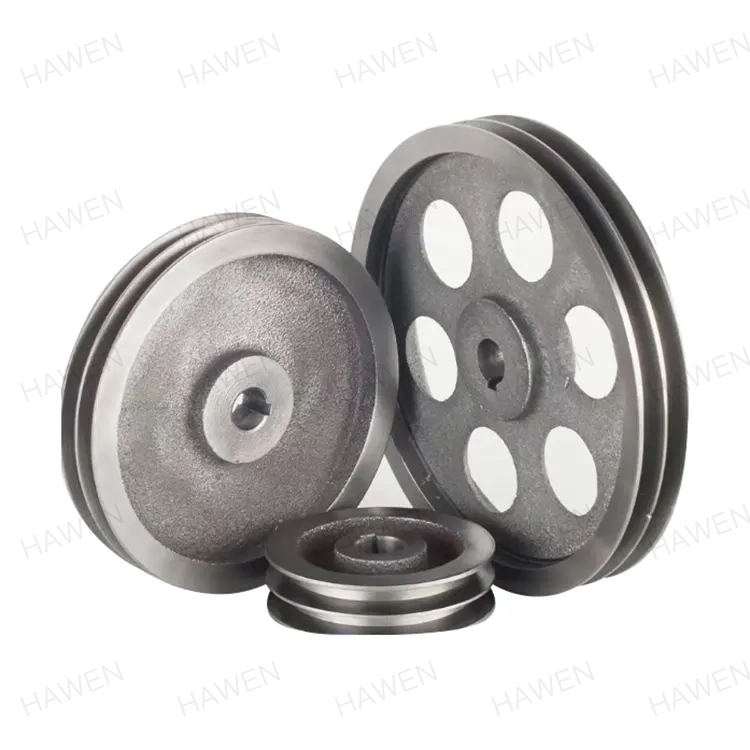
Təmir mühəndisi yeni dəsti quraşdırırKəmər Kasnaklarısürücü sistemində, əmin olun ki, göstərilən yiv profili və diametri kəmər sürücüsünü ilkin performansına qaytaracaq. Bir neçə həftə ərzində kəmər cızıldamağa başlayır, kənarları qırılır və kəmər yivdə qeyri-bərabər oturur. Problem kəmərdə deyil. Problem yivdədir. Yiv bucağı iki dərəcə azalıb, yivin diametri çevrə boyu dəyişir və səthin bitməsi çox kobuddur. Bu ssenari tələb olunan dözümlülükləri saxlaya bilməyən emal proseslərinin birbaşa nəticəsidir. Kəmər Kasnaklarının alıcıları üçün bu nasazlıqların qarşısını almaq üçün hansı emal proseslərinin yivlərin dəqiqliyini və ardıcıllığını təmin etdiyini başa düşmək vacibdir.


Bu təlimat etibarlı şəkildə icra edən Kəmər Kasnaklarını əldə etməli olan satınalma mühəndisləri və texniki xidmət menecerləri üçün yazılmışdır. Biz kritik yiv parametrlərini, onlara nail olan emal proseslərini, onları yoxlayan yoxlama üsullarını və təchizatçının qiymətləndirilməsi meyarlarını izah edəcəyik. Biz həmçinin Zhejiang Hawen Electromechanical Co., Ltd-dəki fabrikimizdən ətraflı məhsul parametrlərini təqdim edəcəyik. Konveyerlər, HVAC ötürücüləri, kənd təsərrüfatı maşınları və ya sənaye ventilyatorları üçün kasnaklar satın almağınızdan asılı olmayaraq, bu təlimat sizə düzgün emal keyfiyyətini təyin etməyə və onu çatdıra biləcək təchizatçı seçməyə kömək edəcək.

Solid Pulley


Mündəricat


1. Kəmər kasnağının performansını hansı yiv parametrləri müəyyən edir?

Kəmər kasnağının performansı onun yivinin düzgünlüyündən asılıdır. Yiv, kəməri istiqamətləndirən və tutan kanaldır. Yiv dəqiq deyilsə, kəmər düzgün oturmayacaq və sürücü səmərəliliyini itirəcək, səs-küy yaradacaq və vaxtından əvvəl köhnələcəkdir. Dörd yiv parametri vacibdir: yivin bucağı, yivin diametri, yivin profili və səthin bitirilməsi. Yiv bucağı kəmərin yivə necə yapışacağını müəyyənləşdirir. V-kəmər kasnağı üçün standart bucaq kasnağın diametrindən asılı olaraq 34, 36 və ya 38 dərəcədir. Yalnız bir dərəcə səhv kəmərin enerji ötürmə qabiliyyətini azalda və qeyri-bərabər aşınmaya səbəb ola bilər. Yiv diametri, sürət nisbətinə təsir edən kəmərin meydança xəttini təyin edir. Yiv profilinə oluğun dərinliyi və kök radiusu daxildir. Səthin bitməsi sürtünmə və kəmər aşınmasına təsir göstərir. Aşağıdakı cədvəl bu parametrləri və onların tipik tolerantlıqlarını ümumiləşdirir.

Parametr Tipik Tolerantlıq Performansa Təsir
Yiv bucağı +/- 0,5 dərəcə Kəmərin sıxılmasına və güc ötürülməsinə təsir göstərir
Yiv diametri +/- 0,05 mm Sürət nisbətinə və kəmər izlənməsinə təsir göstərir
Groove Profili (dərinlik, kök radiusu) +/- 0,1 mm Kəmərin oturmasına və aşınmasına təsir göstərir
Səthi bitirmə (Ra) 0,8 - 1,6 µm Sürtünmə və kəmər ömrünə təsir edir
Groove Runout +/- 0,05 mm Vibrasiya və kəmər izlənməsinə təsir göstərir

AtZhejiang Hawen Electromechanical Co., Ltd., fabrikimiz bu dözümlülüklərə uyğun və daha sıx Kəmər Kasnakları istehsal edir. Biz başa düşürük ki, yiv dəqiqliyi kəmər sürücüsünün performansının əsasını təşkil edir və biz buna nail olmaq üçün lazım olan emal və yoxlama avadanlığına sərmayə qoymuşuq. Mühəndislik komandamız sizin xüsusi tətbiqiniz üçün uyğun tolerantlıqlar barədə məsləhət verə bilər.


2. Hansı emal prosesləri yiv profilini təşkil edir?

Kəmər kasnağının yiv profili emal proseslərinin ardıcıllığı ilə formalaşır. Birinci proses çarxın əsas həndəsəsini, o cümlədən xarici diametrini, çuxurunu və üz enini təyin edən dönmədir. Sonra yiv kasnağın üzünə kəsilir. V-kəmər kasnakları üçün yiv adətən tələb olunan bucaq və profilə uyğun gələn forma aləti və ya CNC yiv açma alətindən istifadə etməklə kəsilir. Oluğun dəqiqliyi dəzgahın sərtliyindən, alətin kəskinliyindən və alət yolunun dəqiqliyindən asılıdır. Yiv açdıqdan sonra, səthin işlənməsini və ölçü dəqiqliyini yaxşılaşdırmaq üçün kasnağı üyüdmək olar. Aşağıdakı cədvəl emal proseslərini və onların yivlərin dəqiqliyindəki rolunu ümumiləşdirir.

Proses Funksiya Tipik Tolerantlıq əldə edildi Avadanlıq
Dönmə OD, buruq və üz əmələ gətirir +/- 0,05 mm CNC torna
Kanal açma Yiv profilini kəsir +/- 0,1 mm, +/- 0,5 dərəcə Yiv açma aləti ilə CNC torna
Taşlama Bitirmə və dəqiqliyi yaxşılaşdırır +/- 0,02 mm, Ra 0,8 µm Silindrik öğütücü
Çapaq təmizləmə Kəskin kənarları aradan qaldırır Yoxdur Əl və ya avtomatlaşdırılmış
Balanslaşdırma Kütləvi paylanmanı düzəldir G16 və ya daha yaxşı Dinamik balans aparatı

Fabrikimizdə Kəmər Kasnaklarını tək quraşdırmada çevirmək və yivləmək üçün canlı alətlərlə CNC tornalardan istifadə edirik. Bu, əməliyyatlar arasında kasnağın yenidən sıxılması zamanı baş verə biləcək xətanı aradan qaldırır. Biz həmçinin yiv bucağının və kök radiusunun hissədən hissəyə uyğun olmasını təmin edərək, dəqiq yiv profilinə üyüdülmüş dəqiq forma alətlərindən istifadə edirik.


3. Niyə Groove Dəqiqliyi və Finish üçün Taşlama Vacibdir?

Taşlama yaxşı bir kasnaq götürən və onu dəqiq bir kasnağa çevirən prosesdir. Dönmə və yiv açma əsas həndəsəni təyin edərkən, üyüdülmə yivin bucağını, yivin diametrini və səthin işlənməsini dəqiqləşdirir. Taşlama, tələb olunan yiv profilinə bəzədilmiş dəqiq daşlama çarxından istifadə etməklə həyata keçirilir. Kasnak dəqiq bir mandrel üzərində quraşdırılır və daşlama çarxına qarşı fırlanır. Taşlama prosesi adətən 0,1 ilə 0,3 mm arasında olan az miqdarda materialı çıxarır və tək dönmə ilə əldə etmək çətin olan dözümlülüklərə nail olur. Taşlamadan sonra səthi bitirmə adətən Ra 0,4 ilə 0,8 µm arasındadır ki, bu da sürtünmə və kəmər aşınmasını azaldır. Aşağıdakı cədvəl dönmə və üyütmə ilə əldə edilən dəqiqliyi və bitməni müqayisə edir.

Proses Groove Bucaq Dözümlülük Groove Diametr Tolerantlığı Səthi bitirmə (Ra)
Yalnız Dönmə +/- 0,5 dərəcə +/- 0,05 mm 1,6 - 3,2 µm
Torna + Taşlama +/- 0,1 dərəcə +/- 0,01 mm 0,4 - 0,8 µm

Hawen-də fabrikimiz Kəmər Kasnaklarımızın yivlərini üyütmək üçün prosesdaxili ölçüləri olan CNC silindrik dəyirmanlardan istifadə edir. Proses zamanı ölçmə sistemi daşlama zamanı yivin diametrini davamlı olaraq ölçür və təkərin aşınmasını avtomatik kompensasiya edir. Bu, istehsal prosesindəki hissələrin sayından asılı olmayaraq, hər bir kasnağın müəyyən edilmiş tolerantlığa cavab verməsini təmin edir. Biz həmçinin yiv profilini qorumaq və yanma və ya səth zədələnməsinin qarşısını almaq üçün müntəzəm olaraq daşlama çarxını geyindiririk.


4. İstehsal zamanı Groove dəqiqliyi necə yoxlanılır?

İstehsal zamanı yivin düzgünlüyünü yoxlamaq hər bir Kəmər Kasnağının spesifikasiyaya cavab verməsini təmin etmək üçün vacibdir. Doğrulama prosesinə prosesdaxili yoxlama və yekun yoxlama daxildir. Proses zamanı yoxlama maşın operatoru tərəfindən yiv ölçüləri, mikrometrlər və siferblat göstəriciləri kimi əl alətlərindən istifadə etməklə həyata keçirilir. Operator istehsal zamanı yivin bucağını, yivin diametrini və yivin axmasını müntəzəm olaraq yoxlayır. Bir sapma aşkar edilərsə, daha çox hissə istehsal edilməzdən əvvəl maşın tənzimlənir. Son yoxlama koordinat ölçmə maşını (CMM) və ya profil proyektoru kimi daha dəqiq avadanlıqdan istifadə etməklə keyfiyyətə nəzarət şöbəsi tərəfindən həyata keçirilir. CMM yüksək dəqiqliklə yiv bucağını, yiv profilini və yiv axınını ölçə bilər. Aşağıdakı cədvəl yoxlama üsullarını və onların tətbiqlərini ümumiləşdirir.

Yoxlama üsulu Nə ölçür Dəqiqlik İstifadə edildikdə
Yiv Ölçüsü Yiv bucağı və profil +/- 0,5 dərəcə Prosesdə
Mikrometr Yiv diametri +/- 0,01 mm Prosesdə
Yığım Göstəricisi Oluğun axması +/- 0,01 mm Prosesdə
Profil Proyektoru Groove profili +/- 0,005 mm Son yoxlama
Koordinat Ölçmə Maşını (CMM) Bütün yiv parametrləri +/- 0,002 mm Son yoxlama

Fabrikimizdə biz Kəmər Kasnaklarımızın yivlərinin düzgünlüyünü yoxlamaq üçün prosesdaxili və yekun yoxlamanın birləşməsindən istifadə edirik. Operatorlarımıza hər 10 hissədən bir yiv bucağını və diametrini yoxlamaq üçün yiv ölçüləri və mikrometrlərdən istifadə etmək öyrədilir. Keyfiyyətə nəzarət şöbəmiz nümunə əsasında yiv profilini və axıntısını yoxlamaq üçün CMM-dən istifadə edir. Müştərilərimiz üçün tam izlənməni təmin edərək, hər bir istehsal lotu üçün təfərrüatlı yoxlama qeydlərini saxlayırıq.


5. Kəmər kasnağı təchizatçısını emal keyfiyyətinə görə necə qiymətləndirirsiniz?

Kəmər kasnağı təchizatçısının emal keyfiyyətinə görə qiymətləndirilməsi avadanlıq, alətlər, prosesə nəzarət, yoxlama və təcrübəyə diqqət yetirməyi tələb edir. Təchizatçı kasnakları lazımi dözümlülüklərə çevirmək, yiv açmaq və üyütmək üçün avadanlıqlara malik olmalıdır. Buraya CNC torna dəzgahları, CNC öğütücülər və dəqiq alətlər daxildir. Təchizatçı hissədən hissəyə ardıcıl keyfiyyəti təmin edən prosesə nəzarət sisteminə malik olmalıdır. Buraya alətlərin idarə edilməsi, soyuducu suyun idarə edilməsi və maşına texniki qulluq daxildir. Təchizatçı hər bir istehsal lotunda yivlərin düzgünlüyünü yoxlayan yoxlama sisteminə malik olmalıdır. Buraya kalibrlənmiş ölçülər, CMM və təlim keçmiş müfəttişlər daxildir. Və təchizatçı oxşar tətbiqlər üçün Kəmər Kasnaklarının istehsalında təcrübəyə malik olmalıdır. Aşağıdakı cədvəl bu qiymətləndirmə meyarlarını ümumiləşdirir.

Qiymətləndirmə meyarı Nə axtarmaq lazımdır Niyə vacibdir
Emal Avadanlıqları CNC tornalar, CNC dəyirmanlar, canlı alətlər Tolerantlıqları saxlamaq qabiliyyətini təmin edir
Alətlər Dəqiq forma alətləri, geyindirilmiş daşlama çarxları Yiv profilinin dəqiqliyini təmin edir
Prosesə Nəzarət Alətlərin idarə edilməsi, soyuducu suyun idarə edilməsi, texniki xidmət Hissədən hissəyə ardıcıllığı təmin edir
Təftiş Sistemi Kalibrlənmiş ölçü cihazları, CMM, təlim keçmiş müfəttişlər Hər lot üzrə yivlərin düzgünlüyünü yoxlayır
Təcrübə Bənzər tətbiqlərdə rekord izləyin Bacarıq və etibarlılıq nümayiş etdirir

Hawen-də fabrikimiz on ildən artıqdır ki, kəmər kasnakları istehsal edir. Biz qabaqcıl CNC emal və daşlama avadanlığına sərmayə qoymuşuq və hərtərəfli keyfiyyətə nəzarət sistemini saxlayırıq. Mühəndislik komandamız spesifikasiya və tətbiq mühəndisliyi ilə kömək etmək üçün hazırdır. Sizi bizi bu meyarlara uyğun qiymətləndirməyə və bizi Kəmər Kasnakları üzrə tərəfdaşınız hesab etməyə dəvət edirik.


6. Fabrikamızdan əsas məhsul parametrləri hansılardır?

Aşağıdakı cədvəl bizim Kəmər Kasnaklarımız üçün əsas məhsul parametrlərini təqdim edir. Bu kasnaklar konveyerlər, HVAC ötürücüləri, kənd təsərrüfatı maşınları və sənaye fanatları üçün nəzərdə tutulub. Fabrikimiz həmçinin xüsusi tələblərə cavab verən xüsusi kasnaklar istehsal edə bilər.

Parametr Spesifikasiya diapazonu Qeydlər
Xarici diametri 50 - 1200 mm Xüsusi ölçülər mövcuddur
Groove Profili V-kəmər, vaxt kəməri, düz kəmər Fərdi profillər mövcuddur
Yivlərin sayı 1 - 12 Fərdi konfiqurasiyalar mövcuddur
Groove Bucaq Dözümlülük +/- 0,5 dərəcə (dönüş), +/- 0,1 dərəcə (torpaq) Tətbiq əsasında seçilir
Groove Diametr Tolerantlığı +/- 0,05 mm (dönüş), +/- 0,01 mm (torpaq) Tətbiq əsasında seçilir
Səthi bitirmə Ra 0,8 - 1,6 µm (torpaq) Kəmər aşınmasını azaldır
Material Çuqun, Polad, Alüminium Gücü və çəkisi üçün seçilir
Balanslaşdırma G16 və ya daha yaxşı Vibrasiyanı azaldır
MOQ 10 ədəd Böyük sifarişlər üçün razılaşmaq olar
Təqdimat vaxtı 2 - 4 həftə Kəmiyyətdən və fərdiləşdirmədən asılıdır

Fabrikimizdə bu spesifikasiyalara və daha çoxuna cavab vermək üçün Kəmər Kasnaklarımızı istehsal edirik. Diametri, yiv profilini, yivlərin sayını, materialı və dözümlülükləri xüsusi tələblərinizə uyğunlaşdıra bilərik. Keyfiyyətə nəzarət sistemimizə xammalın yoxlanılması, prosesdaxili yoxlama və göndərilməzdən əvvəl yekun yoxlama daxildir. Məqsədimiz müştərilərimizi performans tələblərinə cavab verən yüksək keyfiyyətli Kəmər Kasnakları ilə təmin etməkdir.


7. Tez-tez verilən suallar (FAQ)

Sual 1: Kəmər kasnağının performansı üçün ən kritik yiv parametri hansıdır?

Cavab: Ən kritik yiv parametri yiv bucağıdır. Yiv bucağı kəmərin yivə necə yapışdığını və sürücünün nə qədər güc ötürə biləcəyini müəyyən edir. Yalnız bir dərəcə səhv kəmərin enerji ötürmə qabiliyyətini azalda və qeyri-bərabər aşınmaya səbəb ola bilər. Bu səbəbdən, yiv bucağı tətbiqdən asılı olaraq +/- 0,5 dərəcə və ya daha sıx bir dözümlülüklə göstərilməlidir.

Sual 2: Kasnak artıq çevrilibsə, nə üçün daşlama lazımdır?

Cavab: Taşlama ən yüksək səviyyəli yiv dəqiqliyinə və səthin işlənməsinə nail olmaq üçün lazımdır. Dönmə +/- 0,5 dərəcə yiv bucağı tolerantlığına və Ra 1,6-3,2 µm səthə nail ola bilər. Taşlama +/- 0,1 dərəcə yiv bucağı tolerantlığına və Ra 0,4-0,8 µm səthə nail ola bilər. Təkmilləşdirilmiş dəqiqlik və bitirmə kəmərin aşınmasını, vibrasiyanı və səs-küyü azaldır və enerji ötürülməsinin səmərəliliyini artırır.

Sual 3: Aldığım kasnağın yivinin düzgünlüyünü necə yoxlaya bilərəm?

Cavab: Siz yiv ölçücü, mikrometr və siferblat göstəricisindən istifadə edərək yivin düzgünlüyünü yoxlaya bilərsiniz. Yiv ölçmə cihazı yivin bucağını və profilini yoxlayır. Mikrometr yivin diametrini yoxlayır. Yiv indikatoru yivin axmasını yoxlayır. Kritik tətbiqlər üçün nümunəni CMM yoxlaması üçün metrologiya laboratoriyasına göndərə bilərsiniz. Zhejiang Hawen Electromechanical Co., Ltd.-də biz hər göndərmə ilə bağlı yoxlama hesabatları təqdim edirik.

Sual 4: Yivlərin dəqiqliyini bərpa etmək üçün köhnəlmiş kasnakları yenidən emal etmək olarmı?

Cavab: Bəzi hallarda yivlərin dəqiqliyini bərpa etmək üçün köhnəlmiş kasnaklar yenidən emal edilə bilər. Proses düzgün açı və profili bərpa etmək üçün yivdən az miqdarda materialın çıxarılmasını nəzərdə tutur. Bununla belə, bu, yivin diametrini azaldır, bu da sürət nisbətinə təsir göstərə bilər. Təkrar emal yalnız kasnağın kifayət qədər materialı olduqda və azaldılmış diametr tətbiq üçün məqbul olduqda mümkündür. Mühəndis komandamız təkrar emalın məqsədəuyğun seçim olub-olmaması barədə məsləhət verə bilər.

Sual 5: Xüsusi kəmər kasnakları üçün tipik istehsal müddəti nədir?

Cavab: Xüsusi Kəmər Kasnakları üçün tipik istehsal müddəti rəsm təsdiq edildikdən sonra 2 ilə 4 həftədir. Quraşdırma müddəti yiv profilinin mürəkkəbliyindən, materialdan və sifariş edilən miqdardan asılıdır. Böyük sifarişlər və ya mürəkkəb profillər üçün çatdırılma müddəti daha uzun ola bilər. Fabrikimizdə müştərilərimizin çatdırılma tələblərinə cavab vermək üçün onlarla sıx əməkdaşlıq edirik.


8. Nəticə

Oluğun dəqiqliyi və ardıcıllığı Kəmər Kasnağı performansının əsasını təşkil edir. Yiv yaratmaq üçün istifadə edilən emal prosesləri - dönmə, yiv açma və üyütmə - kasnağın etibarlı enerji ötürülməsini təmin edib-etmədiyini və ya kəmər aşınmasına, səs-küyə və vibrasiyaya səbəb olub-olmadığını müəyyən edir. Alıcılar üçün bu prosesləri başa düşmək düzgün keyfiyyət səviyyəsini təyin etmək və təchizatçını qiymətləndirmək üçün vacibdir. Zhejiang Hawen Electromechanical Co., Ltd.-də fabrikimiz ən tələbkar yiv toleranslarına cavab verən Kəmər Kasnakları istehsal etmək üçün avadanlıq, alətlər və təcrübəyə malikdir. Biz +/- 0,1 dərəcə yiv bucağı toleranslarına və Ra 0,8 µm və ya daha yaxşı səthə nail olmaq üçün CNC emal və dəqiq daşlamadan istifadə edirik.

İstər konveyerlər, HVAC ötürücüləri, kənd təsərrüfatı maşınları və ya sənaye ventilyatorları üçün kasnaklar satın almağınızdan asılı olmayaraq, tələblərinizi müzakirə etmək üçün sizi bizimlə əlaqə saxlamağa dəvət edirik. Biz nümunələr, texniki məlumatlar və fərdi həllər təqdim edə bilərik. Keyfiyyətə və müştəri məmnuniyyətinə sadiqliyimiz bizi bütün dünyada biznes üçün etibarlı tərəfdaşa çevirdi.

Bu gün Zhejiang Hawen Electromechanical Co., Ltd ilə əlaqə saxlayınKəmər Kasnağı tələblərinizi müzakirə etmək və emal imkanlarımızın yiv dəqiqliyi spesifikasiyalarınıza necə cavab verə biləcəyini kəşf etmək.

Əlaqədar Xəbərlər
Mənə bir mesaj buraxın
X
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız. Məxfilik Siyasəti
Rədd edinQəbul edin